Профессиональный производитель Профессиональный производитель
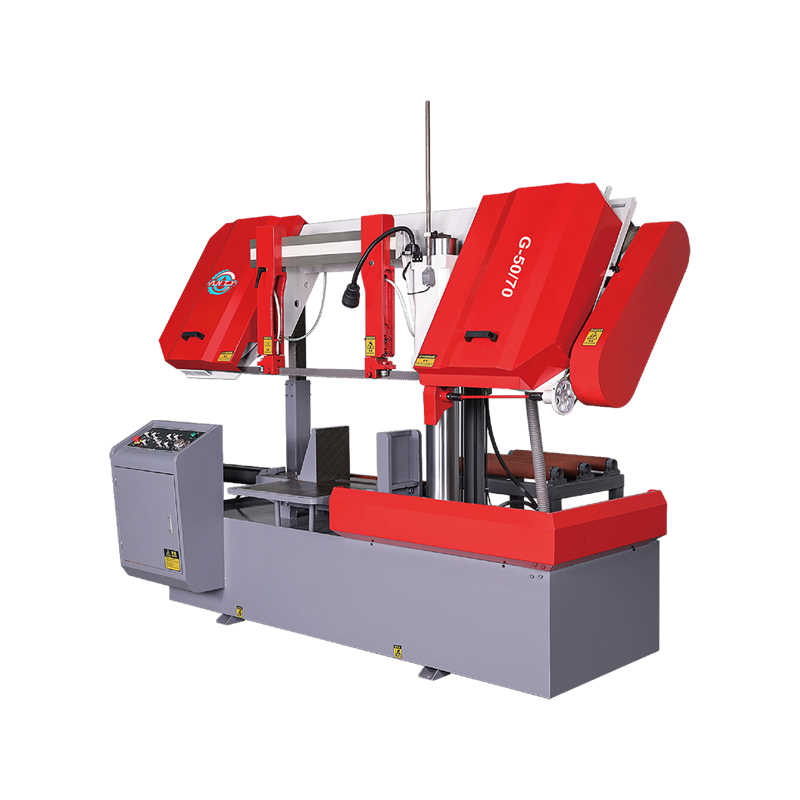
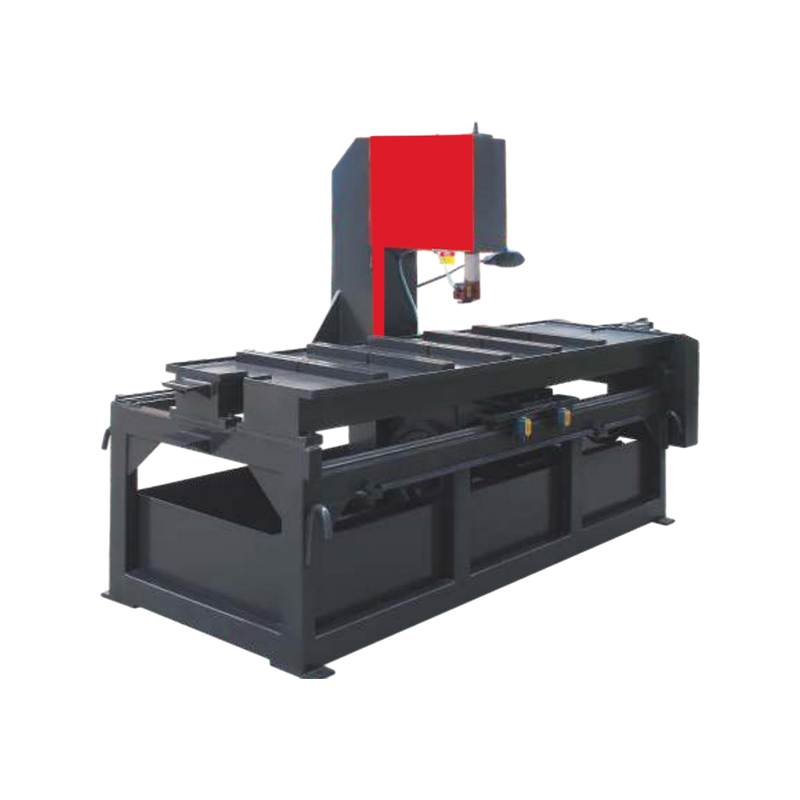
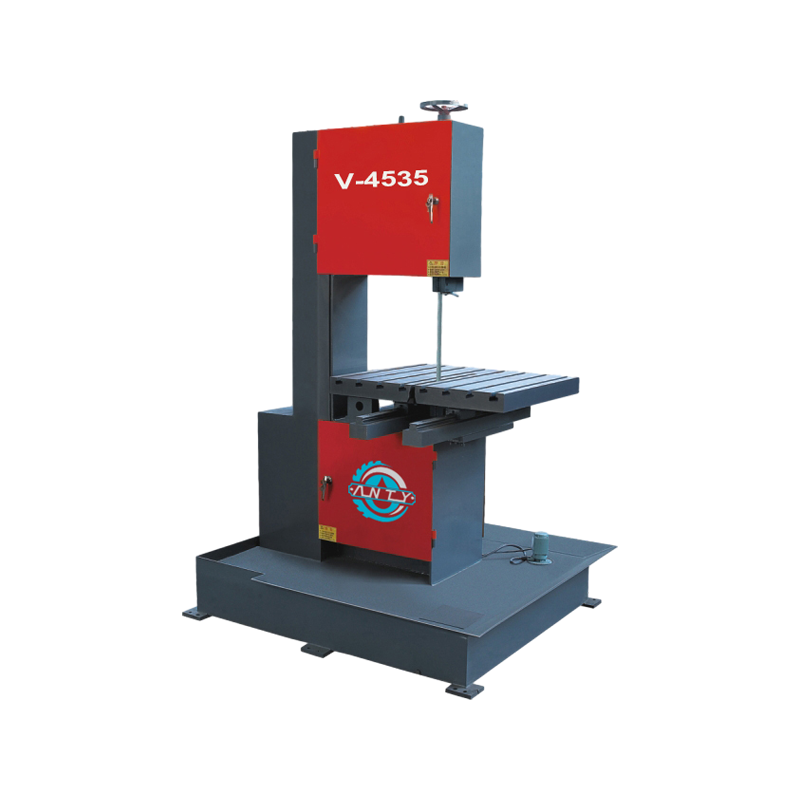
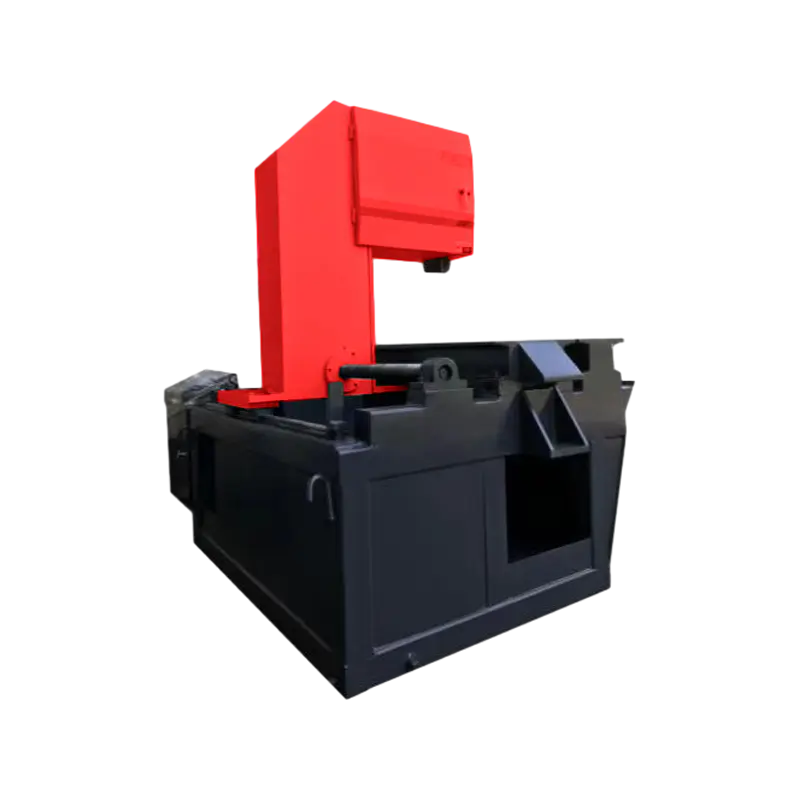
Мы стремимся стать известным производителем гидравлических ленточнопильных станков для резки металла.
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
Передовая техническая мощь и эффективная техническая гарантия.
Гибкая философия бизнеса и профессиональные услуги.
Передовые технологии производства, строго контролируемое качество продукции и хорошая репутация.
На любые вопросы и отзывы клиентов мы ответим терпеливо и тщательно.
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
ЧИТАТЬ ДАЛЕЕ
Обратите внимание на наши последние новости и выставки.
Станок для резки металла необходимо правильно настроить, прежде чем он сможет обеспечить стабильные результаты в ежедневном производстве. Даже если станок имеет подходящую режущую способность, неправильная установка лезвия, неподходящие рабочие настройки или неправильное расположение заготовки могут повлиять на процесс резки. Для зарубежных покупателей, оценивающих Вертикальный ленточнопильный станок по металлу понимание процесса настройки помогает понять, что следует проверить перед началом производства. Производителям также необходимо учитывать доступность регулировки, инструкции по эксплуатации и взаимосвязь между конфигурацией машины и предполагаемым применением. Подтвердите требования перед установкой Процесс настройки следует начинать с четкого понимания предстоящей работы. Тип материала, размеры заготовки, форма резки и ожидаемая частота производства — все это влияет на подготовку станка. Покупатели должны предоставлять репрезентативную информацию о заготовке, а не полагаться только на общее описание области применения. Это позволяет производителю оценить, подходит ли выбранная конфигурация машины, и определить любые дополнительные требования перед поставкой. Раннее подтверждение этих деталей может уменьшить количество корректировок, которых можно избежать во время ввода в эксплуатацию, и помочь установить реалистичные ожидания в отношении работы машины. Проверьте установку лезвия Лезвие – ключевая часть процесса резки, поэтому его установка и состояние заслуживают пристального внимания. Неправильное натяжение лезвия, неправильный выбор лезвия или неправильная траектория движения могут повлиять на производительность резки и привести к преждевременному износу. Перед началом работы пользователи должны следовать инструкциям производителя машины по установке лезвия, регулировке натяжения, отслеживанию и проверке. Лезвие должно соответствовать предполагаемому материалу и размерам заготовки. Производители могут поддержать этот процесс, предоставив четкие инструкции и сделав доступными соответствующие точки регулировки. Покупатели также должны подтвердить, что операторы понимают необходимые проверки перед началом обычного производства. Правильно расположите заготовку Расположение заготовки влияет как на точность резки, так и на стабильность работы. Если материал смещается во время резки или ему не хватает адекватной поддержки, полученный разрез может не соответствовать требуемым размерам или ожиданиям от поверхности. Прежде чем приступить к работе, операторы должны убедиться, что заготовка правильно поддерживается и закреплена с помощью соответствующего приспособления для крепления. Длинным материалам может потребоваться дополнительная поддержка для предотвращения ненужных движений, а нестандартным компонентам могут потребоваться подходящие приспособления. Вертикальный ленточнопильный станок по металлу следует оценивать в зависимости от заготовок, которые он будет обрабатывать. Производители должны понимать эти требования, когда рекомендуют конфигурацию, особенно для применений, связанных с материалами различных размеров или форм. Выберите подходящие рабочие настройки Различные материалы и размеры поперечного сечения могут требовать разных условий резки. Использование одной настройки для каждой работы может привести к неэффективной резке или ненужному износу лезвия. Рабочие параметры следует выбирать в соответствии с материалом, характеристиками лезвия и возможностями машины. Условия подачи и скорость полотна должны соответствовать инструкциям по оборудованию и требованиям конкретной задачи резки. Покупателям полезно перед покупкой обсудить с производителем распространенные материалы и типичные виды резки. Это помогает создать практическую отправную точку для настройки и снижает зависимость от метода проб и ошибок во время производства. Осмотрите машину перед выполнением работы Краткий предпусковой осмотр помогает выявить проблемы до того, как они повлияют на задачу резки. Проверка должна проводиться в соответствии с инструкциями по эксплуатации машины и охватывать компоненты, обеспечивающие безопасную и надежную работу. Общие проверки могут включать в себя: Подтверждение того, что лезвие установлено правильно и отслеживается по назначению. Проверка опоры заготовки и механизмов зажима Проверка доступных крепежных деталей и компонентов машины Проверка наличия ограждений и других защитных устройств. Подтверждение необходимого источника питания и рабочих настроек Убедитесь, что в зоне резки нет ненужных материалов. Эти проверки должен выполнять обученный персонал при остановленной и изолированной машине в соответствии с инструкциями производителя. Используйте пробные разрезы для проверки настройки Пробный разрез может помочь определить, подходит ли первоначальная установка для предполагаемого применения. Вместо того, чтобы немедленно начинать крупносерийное производство, операторы могут осмотреть репрезентативную заготовку и проверить полученные размеры, состояние резки и стабильность процесса. Если результат не соответствует требованиям, необходимо систематически пересматривать состояние лезвия, расположение заготовки, расположение опор и рабочие настройки. Изменение нескольких переменных одновременно может затруднить определение источника проблемы. Производителям понимание того, как будет проходить тестирование машины, помогает уточнить критерии приемки перед отправкой или установкой. Установите повторяемую процедуру настройки Последовательная процедура настройки упрощает подготовку машины к повторяющимся работам и выявление изменений в условиях эксплуатации. Запись подходящих характеристик лезвий, расположения заготовок и утвержденных настроек может помочь операторам повторить установленные процессы. Для зарубежных покупателей обсуждение поддержки ввода в эксплуатацию и эксплуатационной документации с производителем вертикального ленточнопильного станка по металлу является практическим шагом перед размещением заказа. Когда требования к настройке понятны и систематически проверяются, машина лучше подготовлена к намеченным задачам резки, а операторы получают более четкий процесс запуска и поддержания производства.
ПРОЧИТАТЬ БОЛЬШЕ
Изготовление металлов редко включает в себя одну однородную заготовку на протяжении всего производственного процесса. В мастерских может возникнуть необходимость разрезать плоские пластины, узкие полосы, сплошные секции или детали с неровными контурами. Каждая форма предъявляет разные требования к расположению, движению лезвия и доступу оператора. А Вертикальный ленточнопильный станок по металлу может быть полезен для применений, требующих контролируемой резки по вертикальной траектории лезвия, но его пригодность зависит от геометрии заготовки и конфигурации станка. Зарубежным покупателям понимание этих факторов помогает избежать выбора оборудования, которое ограничивает гибкость производства. Геометрия заготовки должна определять выбор станка Размеры заготовки – это лишь часть процесса выбора. Его форма, толщина, вес и предполагаемая траектория резания также могут влиять на требуемое расположение станка. Для большой пластины может потребоваться соответствующая опора на столе, а для небольшой детали может потребоваться приспособление, которое будет удерживать ее устойчивой во время резки. Производителям следует учитывать типы материалов, которые клиенты часто обрабатывают, при определении рабочей зоны и мощности машины. Покупатели должны предоставить репрезентативные чертежи или образцы заготовок, где это возможно, особенно если их производство включает в себя нестандартные формы или частые смены работ между работами. Эта информация помогает определить, подходит ли стандартная конфигурация машины или может потребоваться дополнительное вспомогательное оборудование. Конструкция стола поддерживает контролируемое движение материала Вертикальный ленточнопильный станок имеет рабочий стол, который позволяет оператору располагать и направлять материал по намеченной траектории резки. Размеры стола, состояние поверхности и доступное рабочее пространство могут влиять на эффективность работы. При обработке больших панелей или длинных секций может потребоваться дополнительная поддержка, чтобы предотвратить опрокидывание материала или неравномерное давление на область резки. Для заготовок меньшего размера могут потребоваться специальные приспособления для поддержания стабильного положения и предотвращения попадания рук в лезвие. Производителям следует оценивать конструкцию стола наряду с режущей способностью станка. Покупателям также следует учитывать свободное пространство вокруг оборудования и возможность безопасного перемещения операторами типичных заготовок в процессе резки. Выбор лезвия должен соответствовать задаче резки. Выбор лезвия влияет на то, как машина обрабатывает различные материалы и формы. Ширина полотна, шаг зубьев и конструкция должны соответствовать типу материала, толщине профиля и требуемой траектории резки. Узкое лезвие может подойти для некоторых криволинейных резов, тогда как более широкое лезвие может обеспечить большую поддержку для соответствующих операций прямой резки. Правильный выбор зависит от технических характеристик станка и геометрии заготовки. Перед покупкой вертикальной ленточной пилы по металлу покупатели должны подтвердить поддерживаемые размеры полотна и диапазон регулировки. Им также следует определить, какие материалы и задачи резки будут общими, а не предполагать, что одна конфигурация лезвий подойдет для каждой работы. Что следует проверить покупателям перед обработкой нестандартных деталей? Заготовки неправильной формы сложнее позиционировать, поскольку их контактные поверхности могут быть неровными или их центр тяжести может не совпадать с зоной резки. Четкая процедура настройки помогает операторам определить потенциальное движение до начала резки. Важные проверки включают в себя: Надежно ли сидит заготовка на столе Требуются ли дополнительные приспособления или опоры Обеспечивает ли запланированная траектория резки достаточный зазор Соответствует ли выбранное полотно материалу и контуру Можно ли безопасно снять готовую деталь Вмещает ли мощность станка всю заготовку Эти проверки помогают снизить неопределенность настройки и облегчить определение того, соответствует ли предлагаемая конфигурация машины фактической производственной задаче. Стабильность станка влияет на стабильность резки Вибрация, перекос лезвия и неравномерная поддержка заготовки могут повлиять на качество резки. Когда операторы обрабатывают разные формы в течение дня, изменения в настройке могут привести к дополнительным отклонениям, если машина не отрегулирована правильно. Производителям следует обратить внимание на жесткость рамы, направляющие полотна, механизмы регулировки и точность сборки узлов. Покупатели могут задать вопросы о регулировке натяжения лезвия, обслуживании направляющих и процедурах, рекомендуемых при переключении между задачами резки. Стабильная работа станка не устраняет необходимость в правильной работе, но обеспечивает основу для повторяемой резки, если оборудование правильно настроено и обслуживается. Гибкое производство требует практического обслуживания Частые изменения формы заготовки могут включать в себя повторные регулировки, смену приспособлений и проверку лезвия. Если эти задачи сложно выполнить, настройка может стать менее удобной, а обслуживание может быть упущено из виду. Доступные направляющие полотна, четкие точки регулировки и простые процедуры очистки помогут операторам выполнять повседневную работу. План технического обслуживания должен включать проверку состояния полотна, удаление скопившейся стружки, проверку компонентов направляющих и подтверждение правильности работы зажимных устройств. Производители должны предоставлять инструкции по эксплуатации и техническому обслуживанию, отражающие фактическую конструкцию машины. Покупатели могут ознакомиться с этими требованиями перед покупкой, чтобы понять, какая работа необходима для поддержания готовности оборудования к производству. Выбирайте конфигурацию, соответствующую реальным производственным потребностям Подходящий пильный станок должен соответствовать формам заготовок, траекториям резки, типам материалов и методам обработки, используемым в предполагаемой мастерской. Конструкция стола, совместимость ножей, устойчивость машины и доступ для обслуживания – все это влияет на это решение. Для зарубежных производственных компаний и групп закупок работа напрямую с производителем вертикального ленточнопильного станка облегчает обсуждение репрезентативных заготовок и подтверждение соответствующей конфигурации. Сопоставляя возможности оборудования с реальными задачами резки, покупатели могут выбирать оборудование, которое поддерживает более широкий спектр производственных работ, не упуская при этом из виду практические эксплуатационные требования.
ПРОЧИТАТЬ БОЛЬШЕ
Отходы материалов являются практической проблемой для предприятий по производству металлов, особенно когда сырье дорогое или заготовки должны соответствовать определенным требованиям к размерам. Плохие планы резки, нестабильные заготовки, неподходящий выбор лезвий и непоследовательные методы работы — все это может привести к тому, что доработок можно будет избежать. А Вертикальный ленточнопильный станок по металлу может поддерживать контролируемые операции резки, но достижение лучшего использования материала также зависит от того, как оборудование настроено и используется. Зарубежным покупателям понимание этих факторов помогает определить оборудование, которое соответствует реальным потребностям производства. Спланируйте последовательность резки перед началом работы Эффективность резки начинается еще до того, как лезвие коснется материала. Когда операторы организуют задачи по резке, не учитывая размеры заготовки или порядок операций, пригодный к использованию материал может остаться в формах, которые трудно использовать повторно. Четкий план раскроя должен учитывать размеры поступающего материала, требуемые размеры готовой продукции и предполагаемое использование оставшегося материала. Для мастерских, обрабатывающих несколько компонентов из одного и того же материала, организация аналогичных задач по резке также может сократить количество повторных корректировок. Производители должны помочь покупателям понять рабочие возможности машины и практические ограничения, чтобы производственные группы могли разрабатывать планы резки на основе фактического оборудования, а не полагаться на предположения. Выбор лезвия влияет на конечный результат резки Лезвие должно соответствовать типу материала, толщине профиля и требованиям резки. Неподходящий шаг зубьев или ширина полотна могут привести к появлению неровных кромок, чрезмерному износу или нестабильной траектории резания. Эти проблемы могут привести к необходимости проведения дополнительных отделочных работ и уменьшению полезных размеров компонента. Вертикальный ленточнопильный станок по металлу должен обеспечивать совместимость лезвий, соответствующую его предполагаемому применению. Покупатели должны подтвердить поддерживаемые размеры лезвия и понять процедуры регулировки, необходимые для различных задач резки. При выборе лезвия также следует учитывать форму заготовки. Сплошные профили и тонкостенные профили могут реагировать по-разному во время резки, поэтому операторам следует следовать рекомендуемым настройкам для обрабатываемого материала. Расположение заготовки помогает поддерживать точность размеров Заготовка, которая смещается во время резки, может привести к несоответствию размеров или неровной кромке. Даже если первоначальный разрез кажется приемлемым, изменение размеров может создать трудности при последующей механической обработке, сварке или сборке. Стол станка, зажимное приспособление и доступное рабочее пространство должны позволять операторам надежно размещать материал. При повторном производстве подходящие приспособления и четко определенные процедуры позиционирования могут помочь сохранить согласованность между деталями. Перед началом резки операторы должны убедиться, что заготовка поддерживается, путь резки свободен и материал закреплен в соответствии с инструкциями по эксплуатации станка. Эти проверки особенно важны при обработке нестандартных участков или деталей, которые трудно удерживать. Какие детали машины следует оценить покупателям? Команды по закупкам должны сравнивать оборудование по задачам резки, которые оно будет выполнять, а не просто по его внешнему виду или заявленной мощности. Полезные точки оценки включают в себя: Максимальные размеры заготовки и пропускная способность горловины Поддерживаемые размеры лезвий и диапазон регулировки Конструкция стола и поддержка заготовок Варианты зажима для различных форм материалов Доступность для замены лезвий и регулярной очистки. Защитные устройства и средства контроля оператора Эти сведения помогают покупателям определить, способна ли машина выдержать их обычную рабочую нагрузку и могут ли потребоваться дополнительные приспособления или аксессуары. Качество резки влияет на последующую обработку Разрезанный компонент редко означает завершение производственного процесса. Его размеры и состояние кромки могут повлиять на последующие операции, такие как сверление, фрезерование, сварка или сборка. Если рез непоследовательный, работникам может потребоваться дополнительная корректировка или проверка, прежде чем деталь сможет двигаться дальше. При разработке пильного оборудования производителям следует учитывать жесткость станка, направление полотна и стабильность регулировки. Покупатели могут оценить, поддерживает ли станок повторяемое позиционирование и соответствуют ли результаты резки требованиям их собственного производственного процесса. Соответствующие критерии приемки зависят от материала, геометрии детали и последующих операций. Установление этих требований перед покупкой помогает согласовать выбор оборудования с практическими производственными потребностями. Регулярный осмотр помогает сохранить производительность Состояние машины может со временем меняться по мере износа лезвий, накопления мусора в направляющих и частого использования компонентов регулировки. Регулярный осмотр помогает операторам выявлять проблемы до того, как они существенно повлияют на результаты резки. Практическая процедура технического обслуживания может включать проверку состояния и натяжения полотна, очистку рабочей зоны от стружки, проверку направляющих полотна и проверку правильности работы зажимного механизма. Любые регулировки должны соответствовать инструкциям по эксплуатации машины и применимым процедурам безопасности. Производители могут поддержать планирование технического обслуживания, предоставив четкие инструкции по эксплуатации и определив компоненты, требующие регулярной проверки. Свяжите выбор машины с производственными целями Сокращение отходов материала предполагает сочетание планирования резки, правильного выбора лезвия, надежного крепления и регулярного обслуживания оборудования. Ни одна спецификация машины не может заменить эти решения, но подходящее оборудование может облегчить их реализацию. Для зарубежных производственных предприятий и групп по закупкам работа напрямую с производителем вертикального ленточнопильного станка по металлу помогает уточнить производительность заготовки, совместимость полотен, конфигурацию станка и требования к техническому обслуживанию до размещения заказа. Сопоставление этих факторов с предполагаемым производственным процессом обеспечивает более последовательную резку и помогает предприятиям более эффективно использовать свои запасы металла.
ПРОЧИТАТЬ БОЛЬШЕ
В металлообработке точность резки влияет практически на каждый последующий процесс: от механической обработки и сварки до подгонки и окончательной сборки. Когда операторы работают с нестандартными профилями, пластинами или материалами, требующими контролируемой контурной резки, выбор оборудования может влиять как на эффективность производства, так и на использование материала. А Вертикальный ленточнопильный станок по металлу предлагает практичный вариант для операций, требующих контролируемой резки по вертикальной траектории лезвия. Для зарубежных покупателей понимание выбора лезвия, расположения заготовки, жесткости машины и требований к техническому обслуживанию имеет важное значение при выборе оборудования для конкретной производственной среды. Сопоставьте конфигурацию станка с заготовкой Различные задачи металлообработки предъявляют разные требования к пильному станку. Резка сплошных профилей, придание формы пластинчатым материалам и следование изогнутому профилю не обязательно требуют одинаковой рабочей схемы. При выборе станка следует руководствоваться размерами заготовки, типом материала, направлением резания и требуемой точностью. Вертикальная конфигурация может быть полезна, когда оператору необходим обзор и контроль над траекторией резки. Однако пропускная способность станка, рабочий стол, размеры лезвия и доступные регулировки должны соответствовать предполагаемым заготовкам. Прежде чем сравнивать модели, покупатели должны предоставить реалистичную информацию об общих размерах материалов и задачах резки. Это помогает предотвратить несоответствие между возможностями машины и повседневными производственными потребностями. Выбор лезвия напрямую влияет на качество резки. Подходящее полотно должно соответствовать разрезаемому материалу, а также требуемому профилю резки. Шаг лезвия, ширина, геометрия зубьев и конструкция материала влияют на то, как лезвие взаимодействует с заготовкой. Неподходящее лезвие может привести к неровным краям, чрезмерному нагреву, преждевременному износу или нестабильной траектории резки. Производителям следует рассматривать конструкцию машины и совместимость лезвий вместе. Покупатели также должны определить, использует ли их производство в основном цельный металл, тонкие профили или заготовки различной формы. Эти различия влияют на конфигурацию блейда и подход к работе, которые могут быть подходящими. Вместо того чтобы полагаться на одно лезвие для каждой задачи, операторы должны следовать рекомендациям производителей станков и лезвий в отношении материала и условий резки. Безопасное крепление заготовки обеспечивает более стабильную резку Даже правильно выбранное лезвие может привести к нестабильным результатам, если заготовка смещается во время резки. Неправильное расположение может привести к отклонению размеров, неровным краям или дополнительным отделочным работам. Это становится особенно важным при работе с небольшими деталями, узкими секциями или заготовками неправильной формы. Стол станка и зажимное приспособление должны позволять материалу оставаться стабильным, не мешая намеченному пути резки. При повторяющихся работах подходящие приспособления могут помочь операторам последовательно расположить одинаковые детали. Перед началом производства необходимо проверить заготовку на предмет надежной поддержки, достаточного зазора и безопасного обращения на протяжении всей операции резки. Поэтому вертикальный ленточнопильный станок по металлу следует оценивать не только по его характеристикам резки, но и по тому, насколько эффективно он поддерживает фактические заготовки, используемые в цехе. Какие факторы следует сравнивать покупателям? При оценке оборудования для цеха по производству металлов группам по закупкам следует рассмотреть всю рабочую схему, а не сосредотачиваться на одной спецификации. Важные моменты включают в себя: Максимальные размеры заготовки и режущая способность Ширина, длина и варианты совместимости лезвия Размер стола, расположение опор и диапазон регулировки Контроль скорости резки и пригодность для предполагаемых материалов. Простота установки лезвия и регулярное обслуживание. Защитные ограждения, аварийное управление и рабочий доступ Эти проверки помогают покупателям сравнивать машины в соответствии с их предполагаемым применением. Они также обеспечивают более четкую основу для обсуждения требований к конфигурации с производителем перед размещением заказа. Жесткость машины и отслеживание лезвий имеют значение Во время резки лезвие должно оставаться правильно выровненным при движении через заготовку. Чрезмерная вибрация, неправильное натяжение полотна, изношенные направляющие или несоосность могут повлиять на качество резки и срок службы полотна. Жесткость машины помогает поддерживать стабильную работу, но при этом необходимы правильная настройка и техническое обслуживание. Производителям следует обратить внимание на конструкцию рамы, расположение направляющих полотна, механизмы регулировки и точность сборки узлов. Покупатели, оценивающие машину, могут спросить, как регулируется натяжение полотна, как осуществляется доступ к направляющим и какие плановые проверки необходимы перед эксплуатацией. Эти практические детали особенно актуальны для мастерских, где в течение дня переключаются между материалами или задачами по резке. Регулярное техническое обслуживание помогает избежать незапланированных простоев Производительность резки может измениться по мере износа лезвий и накопления в компонентах машины металлической стружки или мусора. Игнорирование этих условий может привести к более грубой резке, увеличению нагрузки на лезвие или ненужным простоям. Практическая процедура технического обслуживания может включать в себя: Проверка лезвия на предмет износа, повреждений и правильности натяжения. Очистка стружки со стола и зоны направляющих полотна. Проверка хода полотна и состояния направляющих. Проверка правильности работы зажимных компонентов. Соблюдение рекомендованного графика смазки и обслуживания. Требования к техническому обслуживанию различаются в зависимости от конструкции машины и условий эксплуатации, поэтому операторам следует следовать инструкциям оборудования, а не применять одну и ту же процедуру для каждой модели. Выбирайте оборудование для производственного процесса Правильный пильный станок должен соответствовать диапазону заготовок, методу резки, доступной площади и ожидаемой производственной нагрузке. Он также должен быть практичным в эксплуатации, обслуживании и интеграции в существующий производственный процесс. Для зарубежных дистрибьюторов, металлообрабатывающих мастерских и групп промышленных закупок работа напрямую с производителем вертикального ленточнопильного станка может помочь уточнить эти требования перед выбором оборудования. Сопоставляя мощность станка с конфигурацией лезвия, потребностями в креплении и обслуживании, покупатели могут сделать более обоснованные инвестиции в режущее оборудование, подходящее для их производственных целей.
ПРОЧИТАТЬ БОЛЬШЕ
A Вертикальный ленточнопильный станок по металлу часто рассматривается, когда производителям требуется большая гибкость, чем может обеспечить обычная пряморежущая пила. В металлообработке, производстве инструментов, машиностроении и мелкосерийном производстве покупатели все чаще выходят за рамки базовой режущей способности и задаются вопросом, как машина будет обрабатывать различные материалы, формы резки, износ лезвий, управление оператором и долгосрочные производственные требования. Последние разработки в технологии распиловки также демонстрируют растущее внимание к автоматизации, использованию энергии, стабильности резки и мониторингу процесса, что делает выбор станка практическим производственным решением, а не просто покупкой оборудования. Сопоставьте машину с фактической задачей резки Вопрос должен заключаться в том, что машине нужно резать ежедневно. Вертикальные ленточные пилы особенно полезны там, где операторам нужна гибкость в резке контуров, нестандартных форм или заготовок различной геометрии. В отличие от машин, предназначенных в основном для определения длины материала, вертикальные пилы могут выполнять более гибкие операции резки. Прежде чем запрашивать расценки, покупатели должны определить тип материала, размеры заготовки, требуемую форму резки, объем производства и ожидаемый допуск на резку. Это не позволяет приобрести машину, которая на бумаге выглядит подходящей, но не соответствует реальному рабочему процессу мастерской. Стабильность резки зависит не только от скорости лезвия Скорость полотна — это только одна часть производительности резки. Натяжение лезвия, конструкция направляющих, контроль подачи, жесткость станка и расположение заготовки — все это может влиять на стабильность резки. Недавние разработки вертикальных ленточных пил обратили внимание на снижение нагрузки на полотно и контроль отклонения, показывая, как механическая конструкция продолжает влиять на производительность резки. Поэтому для инженеров более полезным вопросом является не просто «Как быстро он может резать?» но «Может ли станок поддерживать стабильный процесс резки в тех материалах и условиях, которые мы фактически используем?» Выберите настройки лезвия и станка вместе Разные металлы по-разному реагируют на резку. Нержавеющая сталь, алюминий, углеродистая сталь и другие материалы могут потребовать различных комбинаций выбора лезвия, скорости резания, подачи и охлаждения. Неправильные настройки могут увеличить износ лезвия или создать ненужные проблемы при резке. Практический контрольный список закупок должен включать: Совместимость типа лезвия и распространенных материалов заготовки. Регулируемые параметры резки при обработке различных материалов Эффективное ведение полотна и контроль натяжения Подходящие системы подачи СОЖ или удаления стружки Удобный доступ для замены лезвия и плановой регулировки. Рассмотрите возможность автоматизации без потери гибкости Автоматизация становится важным вопросом в промышленном распиловке, особенно там, где повторяющиеся операции резки отнимают время оператора. Отраслевые примеры показывают, как программируемая подача, автоматическая обработка и цифровое управление могут сократить повторяющиеся вмешательства и улучшить прозрачность процесса. Однако не каждая мастерская нуждается в одинаковом уровне автоматизации. Производство большого количества продуктов может выиграть от гибкого управления оператором, а повторяющиеся заказы могут оправдать более автоматизированную подачу и программирование. Покупателям следует оценивать автоматизацию в соответствии с фактической рабочей нагрузкой, а не выбирать функции просто потому, что они доступны. Использование энергии и техническое обслуживание являются частью стоимости оборудования Энергоэффективность также стала более заметной при разработке современного лесопильного оборудования. В последних разработках станков были исследованы электромеханические системы подачи и технологии управления, предназначенные для более эффективного использования энергии во время реальных операций резки. Для отделов закупок это означает необходимость оценивать нечто большее, чем первоначальная цена машины. Расход лезвия, доступность обслуживания, время простоя, требования к электропитанию, управление охлаждающей жидкостью и запасные части — все это может повлиять на практическую стоимость владения. Спросите производителя о поддержке производства Машина должна соответствовать производственной среде, но поддержка производителя может быть не менее важна после установки. Прежде чем размещать заказ, покупатели должны обсудить применение материалов, рекомендации по использованию лезвий, рабочие процедуры, требования к техническому обслуживанию и доступную техническую помощь. Производитель, который понимает взаимосвязь между конструкцией станка, выбором лезвия, расположением заготовки и условиями резания, может предоставить более полезные рекомендации, чем поставщик, сосредоточенный только на технических характеристиках оборудования. Постройте покупку вокруг будущего производства Выбор вертикального ленточнопильного станка по металлу не должен основываться только на сегодняшних задачах резки. Производственные требования могут меняться по мере развития типов продукции, размеров материалов, количества заказов и методов обработки. Подходящая машина должна обеспечивать достаточную гибкость для текущей работы, оставляя при этом практический простор для будущих применений. Для зарубежных покупателей обсуждение реальных производственных требований с производителем перед заказом может помочь создать более подходящую конфигурацию оборудования и обеспечить более плавный переход к производству.
ПРОЧИТАТЬ БОЛЬШЕ
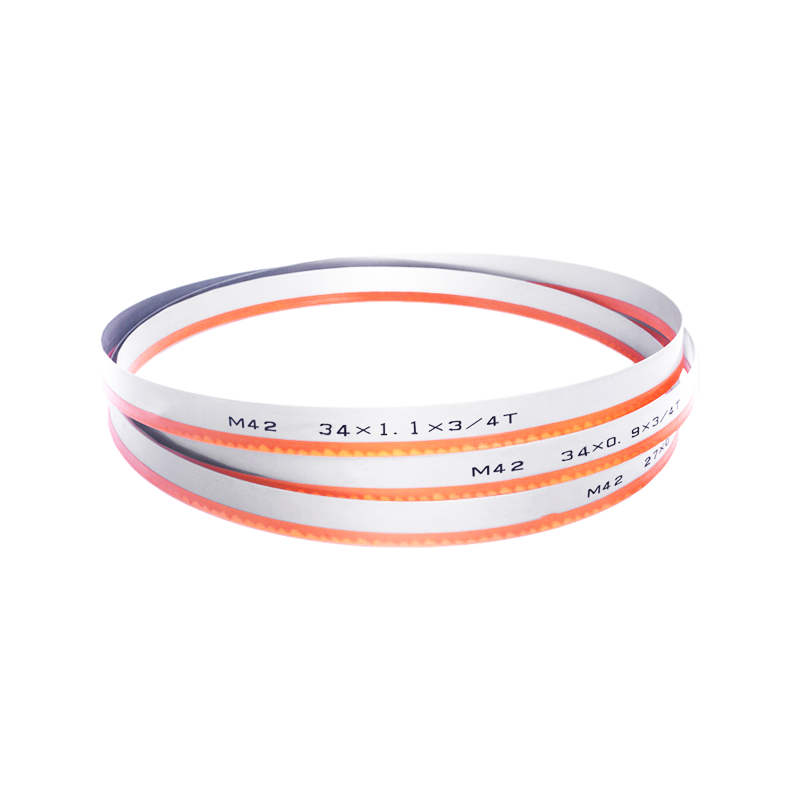
A band saw can have a sharp blade and still produce angled or inconsistent cuts. When the blade begins to wander, the problem may appear as poor squareness, uneven kerf width, premature tooth wear, or repeated adjustments on the machine. For production teams, replacing the blade immediately is not always the right solution. The workpiece, blade geometry, machine guides, tension, and cutting conditions should be considered together. A properly selected M42 Bi-metal band saw blade can support stable metal cutting, but its specification needs to match the actual application. Start With the Cut, Not the Blade When a cut is not straight, the should be to identify exactly where the deviation occurs. A blade that consistently moves away from the intended cutting line may indicate an unsuitable tooth configuration, incorrect blade dimensions, worn guides, or excessive operating pressure. Engineers should compare the current cutting result with the original blade specification and inspect whether the problem appeared gradually or immediately after installation. This simple distinction can help separate normal blade wear from a machine or setup issue. Blade Width Can Influence Stability Blade dimensions are often selected according to the saw machine and application. A wider blade generally provides a different level of lateral support than a narrow blade, while blade thickness also affects flexibility and mechanical behavior. This is why replacing a blade with a different width or thickness simply because the tooth pitch appears suitable can create unexpected results. Commercial M42 bi-metal ranges are offered in multiple widths, thicknesses, and tooth configurations for different metal-cutting applications. For purchasing teams, the machine's original blade dimensions should be confirmed before evaluating alternative specifications. Tooth Set Helps Create the Kerf The teeth of a band saw are not positioned in a perfectly straight row. Tooth setting creates a kerf wider than the blade body, helping prevent the blade from binding in the workpiece. Different tooth forms and set patterns are used for different materials and cutting conditions. When the tooth set becomes uneven through wear or damage, cutting behavior can change. This may result in wandering, rough surfaces, or increased resistance during the cut. For this reason, tooth geometry should be evaluated as part of the complete blade design rather than treated as a simple TPI selection. Check Machine Guides and Tension A new blade cannot compensate for every machine condition. If the guides are worn, incorrectly positioned, or contaminated with chips, the blade may not remain properly supported during cutting. Incorrect blade tension can create another source of instability. When investigating inaccurate cuts, production teams can review: Blade tension and installation Guide alignment and condition Wheel cleanliness Blade tracking Feed pressure Workpiece clamping These checks are particularly important when the same cutting problem occurs with multiple blades. Match Tooth Pitch to Material Thickness Tooth pitch also has an influence on cutting stability because the number of teeth engaging the workpiece affects the cutting load. A pitch that is too coarse for a thin section may produce aggressive tooth engagement, while an unsuitable fine pitch can increase the number of teeth involved and affect chip clearance. Industry selection guidance commonly recommends choosing TPI according to workpiece cross-section and material characteristics second. Variable-pitch configurations are also used for applications where changing engagement or vibration needs to be considered. For mixed production, a manufacturer can help buyers establish separate blade specifications instead of forcing one blade to cover every material size. Consider the Complete Cutting System Straight cutting is the result of several factors working together. A blade with suitable M42 HSS teeth still needs the correct backing material, tooth geometry, dimensions, and machine setup. Current M42 bi-metal products are used across applications including structural sections, tubes, solid materials, and general steel cutting, with different blade designs available for different cutting requirements. From a manufacturer's perspective, this is why application information is important during blade selection. Machine model, blade size, workpiece material, cross-section, and current cutting problems provide more useful information than simply requesting an M42 blade. Make Straight Cutting a Purchasing Requirement For industrial buyers, cutting accuracy should be part of the sourcing discussion rather than something evaluated only after delivery. A supplier should be able to discuss blade dimensions, tooth form, pitch, material construction, and application suitability before production. When the blade is developed around the actual machine and workpiece, engineers have a clearer basis for testing and comparison. This also makes repeat purchasing easier because the approved specification can be linked to a specific cutting application. A reliable M42 Bi-metal band saw blade is therefore not defined by the M42 designation alone. Straight cutting depends on the relationship between blade construction, tooth geometry, machine condition, and operating parameters. For manufacturers and distributors seeking consistent metal-cutting solutions, application-based specification remains a practical way to select an M42 Bi-metal band saw blade that supports accurate and repeatable production.
ПРОЧИТАТЬ БОЛЬШЕ
Stainless steel is widely used in fabrication, equipment manufacturing, and industrial processing, but it can present a different cutting challenge from ordinary carbon steel. Its work-hardening behavior, heat generation, and resistance to machining can place additional demands on the blade and the cutting process. For workshops and procurement teams, selecting a suitable M42 Bi-metal band saw blade is therefore not simply a matter of choosing a harder tooth. Blade geometry, tooth pitch, machine settings, cooling conditions, and workpiece dimensions all need to work together. Work Hardening Changes the Cutting Condition One reason stainless steel can be difficult to saw is its tendency to harden when the cutting process is not properly controlled. Repeated rubbing or insufficient tooth penetration can create a harder surface layer, making subsequent tooth engagement more demanding. This is why a blade should cut effectively rather than simply contact the workpiece. A suitable tooth form and cutting condition can help the teeth maintain proper engagement with the material instead of spending excessive energy rubbing against the surface. For engineers, recurring surface hardening can therefore be a sign that the complete cutting setup deserves review. Tooth Geometry Has a Direct Role M42 bi-metal blades are available with different tooth forms and rake configurations for different cutting applications. Positive-rake designs are commonly used for solid materials and difficult-to-machine metals, while variable-pitch configurations can help address vibration and changing tooth engagement. For stainless steel applications, buyers should consider the actual workpiece rather than selecting a blade based only on the word "M42." Tube, solid bar, plate, and structural sections can require different tooth arrangements. A professional supplier should therefore evaluate the cutting application before recommending a specific blade specification. Match the Pitch to the Section Tooth pitch remains important when cutting stainless steel, but the correct choice depends heavily on the material cross-section. A blade suitable for a large solid bar may not be the right choice for thin-walled tubing. Variable-pitch teeth are frequently used where vibration control is important. Different tooth pitches allow manufacturers to match the blade more closely to the dimensions and geometry of the workpiece. Technical guidance from band saw manufacturers similarly recommends selecting TPI primarily according to material cross-section and then considering the material itself. For purchasing teams, providing actual workpiece dimensions is therefore much more useful than simply requesting a "stainless steel blade." Avoid Relying on Blade Hardness Alone It can be tempting to assume that a harder blade will automatically solve difficult cutting problems. In practice, blade performance depends on the interaction between tooth material, backing material, tooth geometry, and operating conditions. M42 bi-metal construction combines M42 high-speed-steel tooth tips with a flexible backing material. Commercial products use this construction for steel, stainless steel, and other demanding metal-cutting applications. As a manufacturer, we focus on the balance between cutting-edge hardness and the mechanical requirements of the complete blade rather than treating hardness as the only performance indicator. Cutting Parameters Still Matter Even a properly selected blade can perform poorly when machine settings are unsuitable. Excessive feed pressure, incorrect blade speed, inadequate break-in, poor tension, or insufficient coolant can influence tooth wear and cutting stability. When a customer reports rapid blade wear, we recommend checking the complete cutting process before changing to a different blade specification. This approach can help distinguish between a product-selection problem and an operating-condition problem. For industrial users, diagnosing the cause is often more useful than repeatedly changing blades without adjusting the underlying process. Build a Stainless Steel Cutting Specification For regular production, purchasing teams can make blade selection easier by establishing a basic specification for each stainless steel application. Useful information includes: Stainless steel grade and approximate hardness Workpiece shape and cross-section Material dimensions Saw machine model Current blade width and thickness Existing tooth pitch and tooth form Cutting speed and feed conditions Coolant or lubrication method This information allows a manufacturer to recommend a blade based on the actual cutting environment and makes repeat purchasing more consistent. Turn Blade Selection Into Process Control A reliable stainless steel sawing process requires more than a suitable consumable. Engineers need to consider material behavior, tooth geometry, pitch, machine settings, cooling, and blade condition as connected factors. This application-based approach is also useful for distributors supporting customers with different cutting requirements. For overseas buyers, working with an experienced M42 Bi-metal band saw blade manufacturer can make this process more structured. By matching M42 tooth technology and blade geometry with the actual stainless steel application, buyers can select a practical cutting solution instead of relying on a one-size-fits-all specification.
ПРОЧИТАТЬ БОЛЬШЕ
When a band saw blade is replaced frequently, the cutting teeth are not always the main cause of the problem. For industrial users, an inconsistent weld, unsuitable heat treatment, or poor joint alignment can affect blade stability just as much as tooth design. This is especially important for endless blades used in continuous production, where the welded joint repeatedly passes through the machine wheels. A well-manufactured M42 Bi-metal band saw blade therefore needs more than a suitable tooth material; the connection between the cutting edge and backing material, as well as the final welded joint, deserves equal attention. The Weld Is Part of the Working Blade A welded band saw blade is effectively a continuous loop, meaning the joint becomes part of every cutting cycle. If the weld is not properly formed, dimensional inconsistencies at the joint may affect running stability and blade service. Modern bi-metal blades commonly combine an M42 high-speed-steel tooth edge with an alloy-steel backing material. These materials are joined during manufacturing before the blade is formed into an endless band. For buyers, this makes weld quality an important specification rather than a secondary production detail. Why Joint Alignment Matters Even when the teeth and backing material are correctly selected, the welded section needs to remain consistent with the rest of the blade. Uneven alignment can influence how the blade travels through the saw guides and wheels, particularly during continuous operation. Manufacturers should therefore control the joint during welding and subsequent finishing processes. Removing excess weld material and maintaining a smooth transition can help prevent the joint from becoming a noticeable irregularity during operation. For procurement teams, asking about welding and joint-finishing procedures can provide useful information when comparing suppliers. Heat Treatment Cannot Be Ignored M42 bi-metal construction relies on a combination of tooth hardness and backing flexibility. Commercial M42 band saw products commonly specify hardened M42 tooth edges together with alloy-steel backing materials, allowing the blade to combine cutting capability with resistance to mechanical fatigue. However, heat treatment needs to be controlled according to the material structure and manufacturing process. Excessive hardness in the wrong area may reduce flexibility, while insufficient control can affect tooth performance. For a manufacturer, the objective is to create a balanced blade rather than simply up to one hardness value. Watch for Blade Breakage at the Joint A broken blade can interrupt production and create additional setup work. When breakage repeatedly occurs near the welded area, users should investigate more than operating speed or feed pressure. Possible factors include: Weld integrity and penetration Joint alignment Heat-affected area Blade tension Machine wheel and guide condition Incorrect installation or excessive mechanical stress This does not mean every blade breakage is caused by welding. A proper diagnosis should consider the complete machine and cutting process before identifying the root cause. Consistency Becomes More Important in Bulk Orders For distributors and industrial buyers, ordering a single sample and ordering several production coils are very different purchasing situations. A blade may perform well during initial testing, but repeat orders need to maintain comparable dimensions, tooth geometry, weld quality, and overall manufacturing consistency. This is where production control becomes particularly valuable. A professional M42 Bi-metal band saw blade manufacturer should be able to maintain defined specifications throughout production and inspect critical characteristics before shipment. Consistent manufacturing also makes it easier for customers to evaluate cutting performance across different batches. Choose the Blade Around the Machine A suitable blade must match the saw itself as well as the workpiece. Blade width, thickness, length, tooth pitch, and tooth form all need to correspond with the machine and cutting application. Commercial M42 ranges are offered in multiple dimensions and tooth pitches for different workpiece sizes and applications. For overseas buyers, providing the machine model and existing blade specification can make supplier communication much more efficient. If a replacement blade has a different size or tooth configuration, the manufacturer can evaluate compatibility before production. What Manufacturers Should Verify Before Shipment Quality inspection should not stop after the blade teeth are produced. An industrial band saw blade involves several connected processes, and each can influence final performance. A practical inspection program may include checking: Blade dimensions and thickness Tooth pitch and tooth form Weld appearance and joint condition Blade straightness Tooth setting Surface finish Packaging and identification From a manufacturer's perspective, controlling these details helps turn an M42 Bi-metal band saw blade from a simple consumable into a more predictable component for industrial cutting operations. Building Confidence Through Better Manufacturing Control For metalworking companies, blade selection is only one part of maintaining a reliable cutting process. The construction of the blade, quality of the welded joint, heat-treatment control, dimensional consistency, and compatibility with the machine all deserve attention during sourcing. By combining controlled manufacturing processes with application-based blade selection, an M42 Bi-metal band saw blade can provide a practical solution for workshops, fabricators, and production environments that need consistent metal-cutting performance.
ПРОЧИТАТЬ БОЛЬШЕ
In metal fabrication, blade performance is rarely determined by material quality alone. An incorrect tooth pitch, unsuitable blade width, or mismatch between the blade and workpiece can advice to vibration, premature tooth wear, poor chip removal, and unnecessary blade changes. For engineers and purchasing teams, selecting a blade according to the actual cutting application is therefore more practical than choosing solely by price or material grade. A properly specified M42 Bi-metal band saw blade can provide a useful balance of cutting performance, wear resistance, and application flexibility for many industrial metal-cutting operations. Tooth Pitch Should Match the Workpiece Tooth pitch is one of the specifications engineers should review when selecting a metal-cutting band saw blade. Solid bars, tubes, profiles, and bundled materials create different cutting conditions because the blade engages different amounts of material during each cycle. Variable-pitch teeth are commonly used to accommodate changing engagement conditions and reduce repetitive tooth impact. Current M42 bi-metal blade ranges are available in multiple TPI combinations for different material dimensions and cutting applications. For procurement teams, this means the required blade should be specified according to the workpiece rather than simply ordering the same TPI for every job. Avoiding Tooth Stripping in Production Tooth stripping can become a costly problem when the blade is exposed to excessive impact or an unsuitable cutting load. This is particularly relevant when production involves structural sections, profiles, bundles, or workpieces with changing cross-sections. A suitable tooth geometry can help the blade handle these conditions more consistently. Some M42 bi-metal designs use variable tooth forms and positive rake angles to improve cutting engagement and chip formation. Before changing blades, manufacturers should also review machine condition, blade tension, feed pressure, and cutting parameters. A blade problem is not always caused by the blade itself. M42 HSS Brings a Practical Material Combination The construction of a bi-metal blade combines a hardened high-speed-steel cutting edge with a tougher backing material. M42 is widely used for the tooth material because its cobalt-containing HSS provides a combination of hardness and heat resistance suited to industrial metal cutting. Commercial M42 bi-metal blades commonly specify tooth hardness in the range of 67–69 HRC. For buyers, this construction makes M42 a practical option when a production line needs more capability than a basic carbon-steel blade while remaining suitable for a broad range of conventional metal-cutting applications. Blade Geometry Affects Cutting Stability Blade width and thickness should be considered together with the saw machine and workpiece dimensions. A blade designed for a large solid section may not be appropriate for thinner profiles or smaller components. Tooth geometry also influences cutting behavior. Positive rake designs can support more aggressive material engagement, while other tooth configurations are developed for applications where vibration, chip accumulation, or difficult cutting conditions need additional attention. For this reason, an experienced blade manufacturer does not recommend a product from TPI alone. Application details are essential when selecting the complete blade specification. Cutting Different Materials Requires Different Choices A production workshop may cut carbon steel one day and stainless steel, alloy steel, aluminum, or other materials the next. Treating these materials as interchangeable can make blade selection unnecessarily difficult. M42 bi-metal blades are available for a broad range of metal-cutting applications, but the appropriate tooth pitch and blade design still depend on material characteristics and workpiece dimensions. Some commercial ranges specifically distinguish between general-purpose cutting, profiles, solids, and more demanding materials. Manufacturers can help buyers create a practical blade selection system instead of maintaining an unnecessarily large number of similar specifications. What Buyers Should Include in an Inquiry A detailed inquiry allows the blade supplier to recommend a more suitable specification and reduces back-and-forth communication during sourcing. For repeat industrial orders, consistent technical information also helps maintain the same cutting setup between batches. Useful information includes: Saw machine model and blade dimensions Workpiece material and hardness Solid, tube, profile, or bundled section Typical material dimensions Required TPI or current blade specification Cutting volume and operating conditions Problems experienced with the existing blade As a manufacturer, we use this application information to evaluate tooth pitch, blade dimensions, tooth geometry, and material selection rather than treating every order as a standard product request. Building a More Reliable Blade Selection Process Blade purchasing becomes more effective when engineers connect the product specification with the actual cutting process. Instead of focusing only on unit cost, buyers can evaluate tooth life, cutting consistency, machine compatibility, material range, and replacement frequency together. For manufacturers and distributors serving metalworking customers, this application-based approach can also simplify product recommendations and repeat orders. With the right combination of M42 HSS tooth material, backing steel, tooth geometry, and pitch, an M42 Bi-metal band saw blade can become a dependable choice for a wide range of industrial cutting requirements.
ПРОЧИТАТЬ БОЛЬШЕ